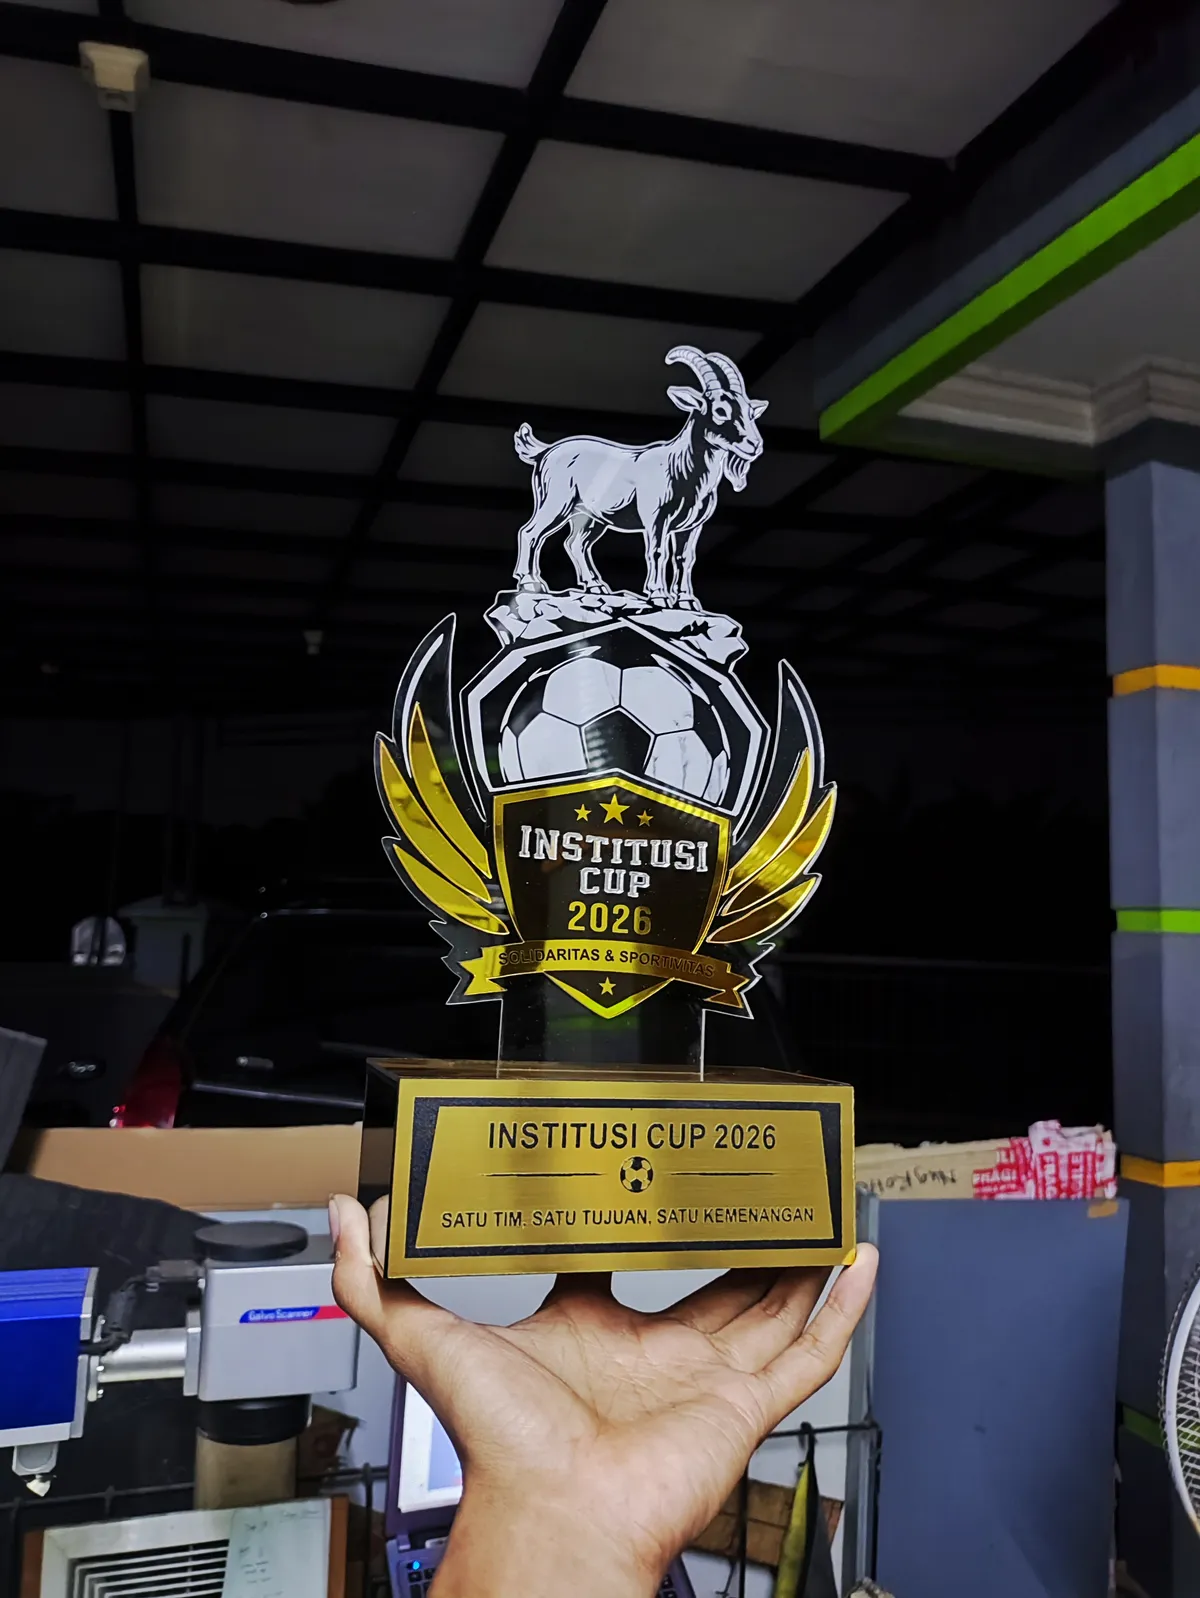
Cara Laser Engraving Akrilik: Setelan, Teknik, dan Hasil yang Rapi
Laser engraving akrilik punya setelan sendiri: mulai dari power 10-20% pada CO2 60 W, cara menjaga fokus, peran air assist, sampai tanda hasil gagal yang paling sering terjadi.
Ada satu pekerjaan di bengkel akrilik yang kelihatan sepele tapi paling sering membuat pelanggan komplain: menulis nama di plakat. Potong akrilik relatif konsisten, satu jalur bisa diulang. Menggrafir berbeda. Mesin bisa berjalan normal, akrilik bisa bening sempurna, tapi hurufnya buram, terlalu gelap, atau tepinya mentah. Semua itu soal setelan.
Laser engraving akrilik punya karakter sendiri. Akrilik tidak terbakar seperti kayu dan tidak menghitam seperti karton. Material ini menyerap energi laser dan berubah menjadi tampilan frosted, yaitu permukaan bertekstur satin di atas lapisan bening. Hasil inilah yang membuat panel dan plaket terbaca jelas, dan kontrol penuh atas hasilnya ada di berapa Watt mesin serta seberapa cepat kepala laser bergerak. Sumber: stylecnc.com.
Artikel ini membahas cara melakukan laser engraving akrilik untuk usaha kreatif: memilih material yang tepat, mengatur setelan, menjaga fokus, mengatur air assist, sampai mengenali tanda-tanda hasil yang gagal.
Cast atau Extruded: Pilih Material yang Benar untuk Menggrafir
Kesalahan paling mahal biasanya terjadi sebelum mesin dinyalakan. Banyak orang mengira semua akrilik itu sama, padahal untuk kerja laser ada perbedaan yang jelas.
Untuk pekerjaan laser, cast acrylic dianggap lebih unggul dibanding extruded. Cast memotong lebih bersih dan menggrafir dengan hasil frosted yang lebih rapi. Cast juga lebih jarang meleleh atau menghasilkan tepi yang tidak konsisten. Ketebalan adalah variabel pertama yang perlu dicatat sebelum mulai: lembar 3 mm membutuhkan daya laser lebih sedikit dibanding lembar 10 mm, dan angka itu langsung memengaruhi parameter power serta speed Anda. Panduan StyleCNC menambahkan bahwa cast acrylic menghasilkan tepi frosted yang ideal untuk signage, sementara extruded acrylic memberi tepi potongan lebih halus, tetapi dengan kontras engraving yang lebih rendah. Sumber: twracrylic.com, stylecnc.com.
Konsekuensi praktisnya begini. Kalau order Anda plakat dengan nama besar dan garis detail, pakai cast. Kalau order Anda partisi, konektor, atau box, extruded masih masuk akal karena yang dinilai adalah hasil potongnya, bukan hasil tulis. Banyak usaha yang sengaja memesan dua jenis ini di Supplier berbeda supaya kebutuhan tidak tercampur.
Setelan Dasar: Power, Speed, dan Resolusi
Banyak tutorial memberi satu angka untuk akrilik. Kenyataannya, angka itu hanya berlaku untuk satu kondisi: daya mesin, ketebalan lembar, dan jenis material tertentu. Angka setelan untuk mesin yang berbeda bisa jauh berbeda. Sumber: stylecnc.com.
Sebagai titik awal pada CO2 60 W, panduan StyleCNC menyebut power 10-20% dengan kecepatan 350-500 mm/s untuk engraving akrilik. Angka ini punya alasan yang jelas: yang Anda butuhkan adalah efek permukaan, bukan tembus ke dalam material. Power di atas 20% pada kondisi itu berubah menjadi cutting tidak sengaja dan akrilik Anda penyok. Sumber: stylecnc.com.
Sebaliknya, mesin berdaya besar punya jebakan sendiri. Pada CO2 150 W, setelan 80-100% power pada akrilik 3 mm jauh terlalu panas, yang menyebabkan flaring, tepi yang meleleh dan lengket, dan potongan yang kasar, bukan hasil potongan yang bersih. Pesan yang sama: tube 150 W memang sangat kuat, dan energi berlebihan akan meleleakkan akrilik. Sumber: omtech.com.
Untuk mesin diode, angka yang berlaku berbeda lagi. Pada mesin 10 W seperti xTool D1 Pro, titik awal yang umum dipakai adalah 4.000 mm/min dengan 40% power. Hasilnya berupa goresan ringan dan bersih yang bisa digelapkan dengan mengurangi kecepatan atau menaikkan power dalam langkah kecil sekitar 5%. Sumber: craftandmake.com.
Fokus: Penyesuaian Fisik yang Sering Dilupakan
Banyak operator fokus ke setelan software padahal lasers yang miss focus. Fokus bukan setelan software, melainkan penyesuaian fisik. Beam yang benar-benar terfokus berada di titik terkecil dan terkonsentrasi pada permukaan material. Beam yang out of focus kehilangan energi dan membuat potongan lebih lebar serta kurang presisi. Sumber: twracrylic.com.
Praktisnya, pakai focus tool atau gauge bawaan mesin setiap kali Anda mengganti ketebalan lembar. Akrilik 2 mm dan 5 mm punya jarak fokus berbeda, dan kalau tidak dikoreksi setiap ada dua ketebalan dalam satu hari, waktu 30 detik untuk fokus ulang jauh lebih murah daripada material yang terbuang. Perlu diketahui juga bahwa lembar akrilik tidak selalu rata, dan lembar yang melengkung bawa masalah fokus sendiri saat pemotongan maupun engraving. Bobot atau clamp untuk menekan lembar ke honeycomb adalah cara paling sederhana menanganinya. Sumber: fslaser.com.
Air Assist: Pengaturan yang Sering Salah
Air assist pada akrilik punya aturan yang berbeda dari kayu dan kain, dan ini bagian yang paling sering bikin hasil kacau.
Saat memotong akrilik, air assist dengan tekanan tinggi justru membuat pemotongan lebih lambat. Namun setelah dipinjau lebih dalam, pemotongan dengan air assist cenderung lebih bersih dan ada lebih sedikit pembengkakan atau distorsi di sekitar area yang dipotong. Jadi pada proses cutting, air assist tetap dipakai, dan hasilnya justru lebih rapi. Sumber: xtool.com.
Untuk engraving, aturannya lebih halus. Air assist dengan tekanan terlalu tinggi pada proses engraving menimbulkan efek fading, dan hasilnya jadi kurang menarik. Panduan StyleCNC menambahkan bahwa tekanan air assist yang rendah menghindari bahan yang sudah leleh agar tidak tertiup kembali ke area engraving. Sumber: xtool.com, stylecnc.com.
Film Pelindung: Lapisan yang Wajib Dilepas
Ini detail kecil yang merusak banyak lembar. Acrylic sheets sering datang dengan lapisan plastik pelindung agar tidak tergores selama pengiriman dan penanganan. Lapisan ini akan meleleh saat engraving dan merusak bentuk desain. Karena itu, lapisan ini harus dilepas dengan hati-hati sebelum Anda mulai menggrafir. Untuk mesin diode ada satu pengecualian penting: beam diode menembus akrilik bening tanpa diserap, sehingga akrilik bening tidak bisa digrafir tanpa lapisan masking di bagian atasnya. Sumber: xtool.com.
Trade-off-nya ada. Untuk cutting, beberapa panduan justru menyarankan film pelindung tetap terpasang selama pemotongan agar permukaan tidak tergores, lalu dilepas setelahnya. Aturan praktisnya begini: packing protect when cut, peel before engraving. Ini bukan kontradiksi, karena potong dan grafir memang dua operasi yang berbeda. Sumber: twracrylic.com.
Cara Memperbaiki Hasil yang Gagal
Baca tanda-tandanya, lalu ubah satu variabel saja per percobaan. Jangan sampai tiga parameter diubah bersamaan, karena Anda tidak akan tahu penyebabnya.
Jika tepi hasil potongan berwarna cokelat atau terlihat leleh, berarti kecepatan terlalu lambat atau power terlalu tinggi. Coba naikkan kecepatan sedikit. Jika laser tidak tembus, naikkan power atau turunkan kecepatan. Tanda yang lebih asap dan kasar biasanya berarti tekanan air assist Anda terlalu rendah. Sumber: twracrylic.com.
Untuk hasil engraving yang kurang gelap, masalahnya bukan berarti power kurang. Yang terjadi adalah efeknya memang cenderung tipis, dan Anda butuh lebih banyak kontras pada permukaan terang. Untuk menambah kontras tanpa membakar material, turunkan speed dan naikkan power dalam langkah kecil. Sumber: craftandmake.com.
Saat Ketebalan Membutuskan Multi-Pass
Untuk akrilik yang sangat tebal, satu lintasan tidak selalu cukup. Panduan recommend memotong pada kecepatan lebih tinggi dengan power penuh, lalu menjalankan pekerjaan itu dua atau tiga kali. Tujuannya bukan memotong lebih lambat, melainkan mencegah penumpukan panas yang membuat akrilik meleleh dan tepi jadi tidak rapi. Sumber: twracrylic.com.
Urutan Kerja yang Benar
Rangkumannya, urutan kerja yang menjaga hasil tetap konsisten dari order ke order.
Pertama, konfirmasi material: cast untuk grafir, extruded untuk potong halus. Kedua, lepas film pelindung sebelum engraving. Ketiga, set fokus sesuai ketebalan lembar. Keempat, mulai dari setelan konservatif, yaitu power rendah dan kecepatan tinggi. Kelima, gunakan air assist bertekanan rendah untuk engraving. Keenam, selalu uji coba lebih dahulu di keping sisa material dengan jenis yang sama.
Setiap langkah yang sering diabaikan punya biaya. Selalu uji di keping sisa sebelum menjalankan desain final, lalu sesuaikan power sekitar 5% atau kecepatan sekitar 20% dari hasil uji tersebut.
Kesimpulan
Soal keselamatan kerja, satu hal yang tidak boleh diabaikan adalah pembuangan udara. Uap akrilik tidak beracun secara fatal, tetapi aromanya kuat dan dapat menimbulkan iritasi, sehingga sistem pembuangan udara yang memadai tetap wajib. Laser engraving akrilik itu sendiri aman, dan mesin CO2 adalah mesin yang sangat cocok untuk akrilik. Material yang benar, setelan yang konservatif, fokus yang presisi, dan air assist yang terkendali sudah mengembalikan sebagian besar masalah yang selama ini disalahkan ke mesin. Sumber: fslaser.com.
Hal yang paling murah untuk diperbaiki justru paling sering menjadi penyebab hasil yang jelek. Produksi dalam catatan setelan per jenis material akan jauh lebih murah dibanding mengulang pekerjaan yang sama dengan hasil buram pada setiap pelanggan berikutnya.
FAQ
Apakah semua akrilik bisa di-laser engraving?
Bisa, tapi hasilnya berbeda. Cast acrylic memberi hasil frosted yang lebih terang dan lebih konsisten untuk engraving, sementara extruded lebih cocok untuk pemotongan dengan tepi halus. Sumber: stylecnc.com.
Berapa power yang aman untuk akrilik?
Untuk CO2 60 W, titik awal yang banyak dipandu adalah 10-20% power pada kecepatan 350-500 mm/s. Pada mesin berdaya tinggi seperti 150 W, power 80-100% pada lembar 3 mm justru terlalu panas dan menyebabkan tepi meleleh. Sumber: stylecnc.com, omtech.com.
Apakah film pelindung akrilik perlu dilepas?
Ya, wajib dilepas sebelum engraving karena lapisan plastik akan meleleh dan merusak bentuk desain. Untuk proses pemotongan, film boleh tetap terpasang selama pemotongan lalu dilepas setelahnya. Sumber: xtool.com, twracrylic.com.
Bagaimana cara membuat hasil engraving lebih gelap?
Naikkan power atau turunkan speed dalam langkah kecil sekitar 5%. Terlalu agresif akan mengubah engraving menjadi abrasi dan merusak permukaan akrilik Anda. Sumber: craftandmake.com.
Apakah air assist selalu bagus untuk akrilik?
Bergantung pada tahapnya. Untuk cutting, air assist membuat hasil lebih bersih dan mengurangi pembengkakan; untuk engraving, tekanan yang terlalu tinggi justru membuat mark pucat atau fading. Sumber: xtool.com, stylecnc.com.
Artikel Terkait
Panduan Desain File Laser Cutting Akrilik: Kerf, Bridge, Min Detail
Belajar menyiapkan file desain untuk laser cutting akrilik: format vektor, outline teks, mengukur kerf, memilih min detail, dan menaruh bridge agar potongan kecil tidak hilang.
Cara Membuat Akrilik 3D Layer: Teknik Tumpuk, Perekat, dan Presisi Rapi
Pelajari panduan praktis membuat plakat dan signage akrilik 3D layer dengan teknik tumpuk presisi, pemilihan perekat tanpa noda, serta toleransi potong laser yang rapi untuk workshop kreatif.
Cara Merekat Akrilik: Panduan Cementing agar Sambungan Bening dan Kuat
Merekat akrilik bukan soal menempel dua keping plastik, tapi soal solvent welding. Ini pilih cement, siapkan tepi, teknik kapiler, dan kesalahan yang bikin sambungan retak.