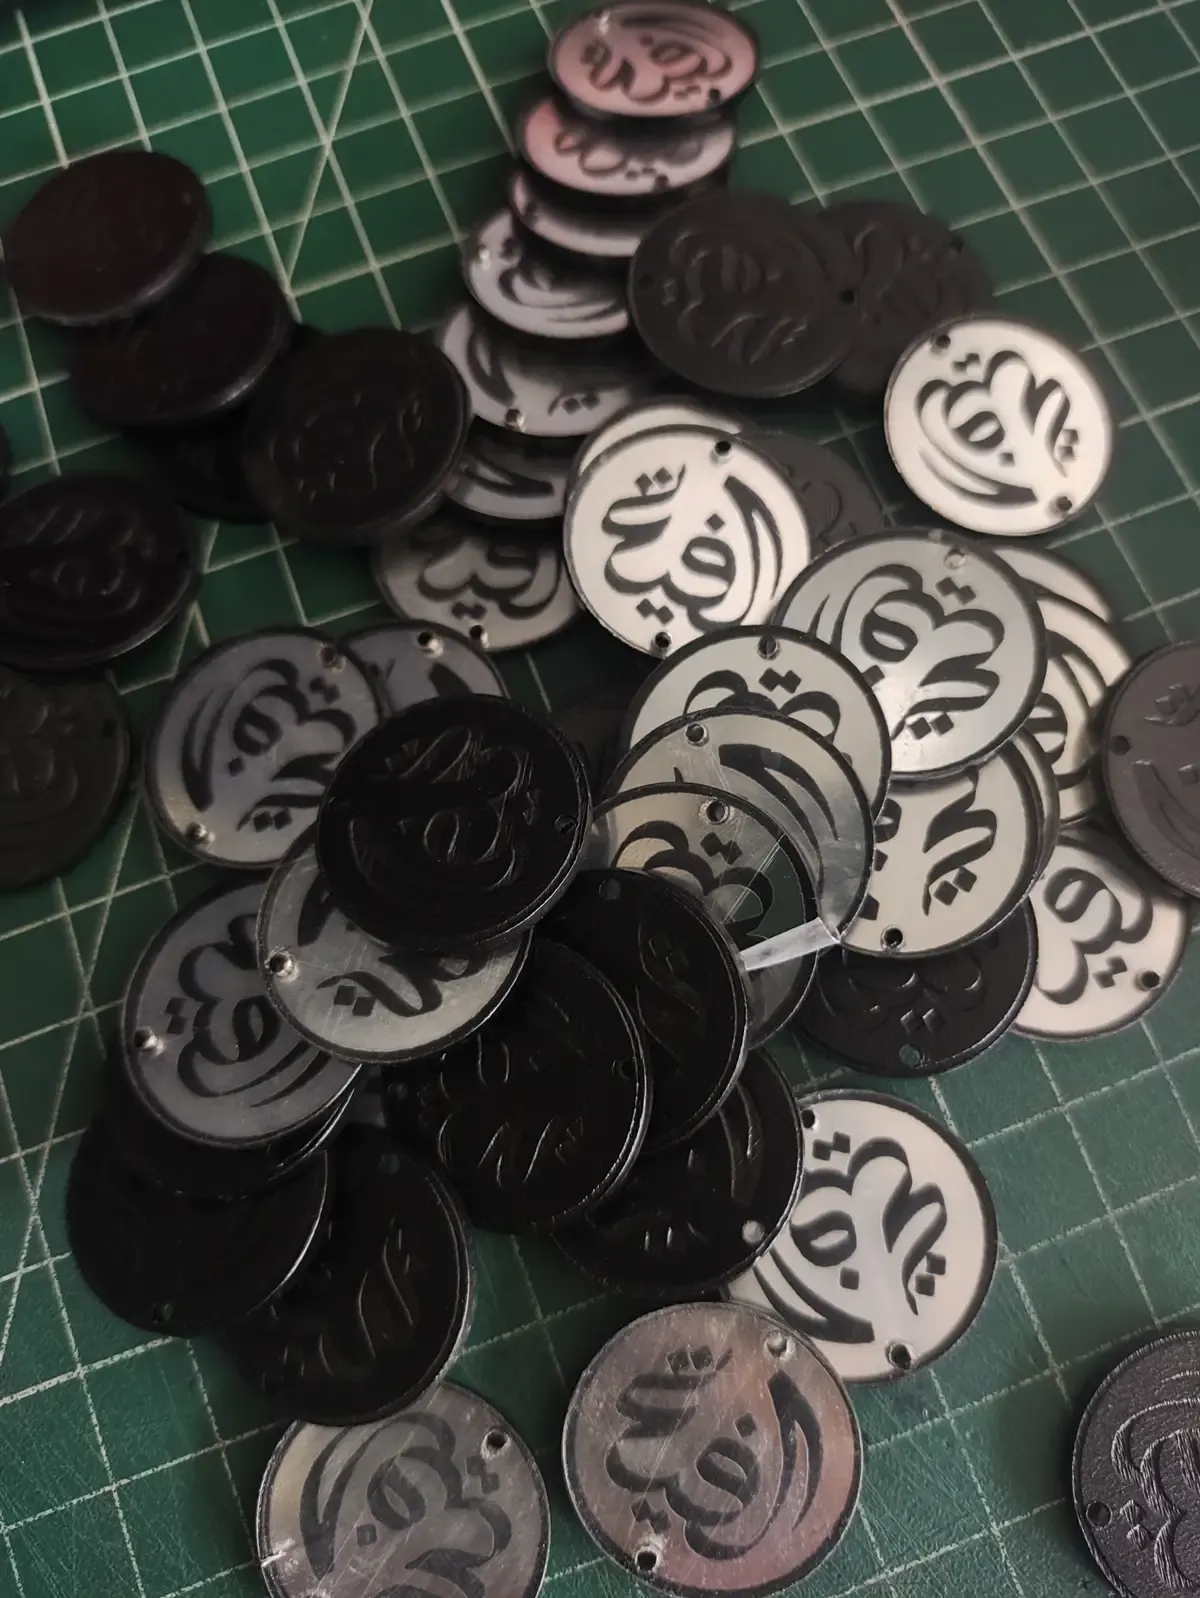
Menekan Sisa Potongan Laser Cutting Akrilik Tanpa Naikkan Harga
Sisa potongan akrilik yang menumpuk di rak belakang adalah margin yang bocor diam-diam. Panduan praktis menekan scrap lewat pengukuran kerf, penataan file, dan buku remnant.
Kenapa Area Sisa Itu Mahal
Satu lembar akrilik 1220 x 2440 mm tidak pernah habis terpakai penuh. Sisa potongan yang menumpuk di rak belakang biasanya dianggap sampah, padahal di situlah margin jasa laser cutting paling gampang bocor tanpa kelihatan di pembukuan.[3]
Material menyumbang porsi terbesar dari harga pokok satu order, sementara waktu mesin relatif tetap.[2] Artinya setiap sentimeter persegi yang gagal dimanfaatkan langsung memotong laba.[2] Kabar baiknya, penataan file yang rapi bisa memperbaiki ini tanpa beli mesin baru dan tanpa menaikkan harga ke pelanggan — cuma dengan mengubah kebiasaan menyiapkan file sebelum tombol start ditekan.
Kenapa Sisa Potongan Terbentuk
Ada empat sumber sisa yang hampir selalu ada di tiap job: lebar potongan (kerf) yang memakan jalur, jarak aman antar part, bentuk part yang tidak bisa dikawinkan, dan bagian pinggir lembar yang jarang terpakai karena pertimbangan pegangan.[3]
Kerf adalah lebar material yang hilang karena laser ikut menguapkan jalur potong.[4] Tiap part menyumbang satu kerf, sehingga job yang dipecah jadi 40 part kecil kehilangan jauh lebih banyak material daripada job yang dipecah jadi 20 part berukuran sedang.[4] Menambah satu part sering memaksa satu kolom tambahan di lembar, dan kolom tambahan itu menyapu seluruh sisa ke kanan.[3]
Aturan jarak aman antar part dan sudut masuk potongan juga menentukan seberapa rapat part boleh disusun, dan aturan itu berbeda untuk tiap ketebalan serta jenis material.[4]
Bagian pinggir lembar juga sering dibiarkan kosong karena operator butuh area pegangan saat part dipindah ke meja, dan ruang pegangan itu sendiri adalah sisa yang tidak pernah tercatat sebagai kerugian.[3]
Kulit sisa di tepi lembar sering tetap menempel setelah part utama selesai dipotong, dan potongan tipis yang bengkok akibat panas cenderung dibuang daripada diselamatkan.
Bentuk part yang melengkung, bergerigi, atau berlubang membuat susunan grid rapi menyia-nyiakan ruang di antara kontur, sehingga file yang belum ditata cenderung memakai lebih banyak lembar daripada yang seharusnya.[4] Yang membuat empat sumber sisa ini berbahaya adalah sifatnya yang menumpuk: masing-masing terlihat kecil, tapi dijumlahkan dalam satu bulan order, angkanya cukup untuk membeli beberapa lembar akrilik tambahan.[3]
Pada akrilik, kerf juga bukan angka mati — kecepatan potong yang terlalu lambat melebarkan kerf dan menambah risiko kebakaran di jalur potong.[1] Jadi angka kerf yang dipakai untuk menghitung layout harus diukur di mesin sendiri, bukan disalin dari spesifikasi pabrikan. Di sisi pemasangan, akrilik seperempat inci memberi kekakuan memadai untuk papan sampai 36 inci dan masih cukup ringan untuk pemasangan perekat; pada beban statis yang lebih berat, kebutuhan pita perekat naik jadi sekitar empat inci persegi per pon berat papan, dan itu ikut menentukan seberapa besar part boleh dibuat.[6]
Karena hampir semua cacat itu baru kelihatan setelah part selesai dipotong, kesalahan setelan yang terulang di satu lembar bisa menghabiskan material sekaligus menambah pekerjaan finishing — dua biaya sekaligus dari satu kelalaian kecil.[7]
Aturan Praktis di Meja Produksi
Setiap job yang ditata buruk menambah sampah dan waktu potong, dan itu sebabnya penataan dianggap salah satu cara paling cepat memperbaiki laba tanpa beli mesin baru.[3]
Tiga kebiasaan ini yang biasanya paling cepat mengembalikan material, dan semuanya bisa mulai besok tanpa belanja alat baru.
Pertama, ukur kerf sendiri.[4] Potong lima kotak 20 mm dari lembar yang sama, ukur jarak antar kotak dengan jangka sorong, ratakan, dan simpan angkanya per ketebalan material.[4]
Angka itu dipakai sebagai jarak antar part di software, bukan angka bawaan preset. Kalau kerf tidak diukur sendiri, jarak aman part gampang terlalu lebar dan material terbuang tanpa disadari.[4]
Kedua, pakai true-shape nesting untuk part berulang. Software yang memperhitungkan kontur asli part bisa menyelipkan part di lekuk part lain, sedangkan susunan grid manual selalu menyisakan jalur lurus yang tidak terpakai.[3] Untuk part bundar dan bentuk organik, selisihnya sering belasan persen per lembar.[3]
Ketiga, manfaatkan common-line cutting. Kalau dua part berbagi satu sisi lurus, mesin bisa memotong satu garis saja untuk kedua sisi sekaligus, sehingga strip scrap di antara keduanya hilang seluruhnya dan total jarak potong ikut turun — satu job lebih hemat material dan lebih cepat.[3]
Trik ini paling terasa di job bervolume tinggi yang part-nya berbentuk kotak atau persegi panjang, karena sisinya memang dirancang untuk bertemu. Software nesting yang baik menemukan celah ini otomatis kalau susunan part memang memungkinkan, dan operator bisa menyusun part sejak awal supaya garis bersamanya ketemu.
Kebiasaan kecil lain yang ikut menambah: menandai batas area pegangan di file supaya tidak ada part yang dipotong terlalu mepet ke tepi lembar, lalu memotong part terbesar lebih dulu dan part kecil belakangan memakai sisa yang tersedia.[3]
Urutan pemotongan yang salah bisa membuat sisa berbentuk aneh yang tidak lagi cukup untuk part berikutnya, padahal kalau dibalik urutannya, sisa itu masih terpakai.[3]
Buku Remnant: Aset yang Tidak Pernah Tercatat
Bagian terbesar material hilang bukan di lembar yang sedang dipotong, tapi di offcut yang menumpuk sesudahnya.[3] Remnant management adalah kebiasaan mencatat potongan sisa dari job sebelumnya lalu memakainya lagi, alih-alih memulai tiap job dari lembar penuh.[3] Paling tidak itu berlaku kalau sisa potongan disimpan dengan rapi dan dipakai ulang; kalau tidak, angkanya balik menjadi pemborosan.[4]
Tempat yang menjalankan ini biasanya punya satu rak khusus: potongan sisa diberi label material dan ukuran, disimpan terpisah dari stok baru.[3]
Job kecil seperti gantungan kunci, plakat nama, dan part transparan ukuran kecil sering bisa dipenuhi sepenuhnya dari rak sisa, sehingga biaya materialnya mendekati nol.
Keuntungan terbesarnya justru di situ — kerja kecil yang biasanya paling melelahkan per rupiah jadi paling menguntungkan saat materialnya gratis.
Rak yang tidak dilabeli membuat sisa satu material tercampur dengan material lain, dan sisa yang tercampur jarang dipakai lagi karena operator malas memilah.[4]
Satu kebiasaan yang membuat buku remnant bertahan lama: catat sisa saat itu juga, bukan menumpuknya untuk dicatat akhir minggu — begitu ditunda, sisa yang tidak sempat dicatat cepat berubah statusnya jadi sampah.
Caranya sederhana dan tidak butuh software mahal: satu kotak per jenis material, spidol permanen, dan satu aturan bahwa operator mencatat sisa sebelum berhenti kerja.[3]
Menghitung Penghematannya
Cara paling jujur mengukur dampaknya adalah membandingkan dua angka per lembar: berapa persen area yang jadi part terjual, dan berapa persen yang jadi scrap.[3] Kalau utilisasi sekarang 60%, artinya 40% lembar dibeli untuk menjadi sampah — dan angka itu yang layak diperbaiki lebih dulu sebelum menaikkan harga.[4]
Catat dua angka itu selama satu bulan penuh untuk semua job, tanpa mengubah apa pun dulu. Setelah terkumpul, baru tetapkan target kenaikan utilisasi yang realistis, misalnya dari 60% menjadi 70%. Pada lembar akrilik 1220 x 2440 mm, sepuluh persen utilisasi setara dengan sekitar 0,3 meter persegi material yang berhenti menjadi sampah di setiap lembar.[4]
Setelah itu baru bicara margin.[2] Harga jual jasa laser idealnya ditentukan dari biaya material realistis, biaya mesin per jam, waktu setup, dan margin laba yang disengaja — bukan dari kebiasaan menaikkan harga job sebelumnya sekian persen.[2]
Cara Menjual Penghematan Ini ke Pelanggan
Penghematan tadi jadi uang nyata kalau ikut masuk ke penawaran harga. Yang paling gampang dijual adalah dua hal: ketepatan waktu dan harga per unit yang stabil.[2]
Bengkel yang punya file tertata rapi bisa memberi harga tetap untuk part berulang, karena biaya materialnya sendiri sudah bisa ditebak per unit, bukan per lembar.[2]
Selain itu, simpan hasil pengukuran utilisasi sebagai data penawaran.[2] Ketika pelanggan meminta potongan harga untuk pesanan besar, angka utilisasi itulah yang menentukan berapa besar diskon yang masih aman.
Tanpa angka itu, diskon gampang diberikan dari margin, bukan dari penghematan nyata.
Pelanggan membeli kepastian, dan kepastian itu datang dari angka sendiri yang sudah diketahui persis.[2]
Kesalahan yang Paling Sering Terjadi
- Menyalin angka jarak antar part dari preset software tanpa mengukur kerf mesin sendiri.[4]
- Membuang sisa potongan yang masih layak karena tidak ada tempat penyimpanan khusus.[3]
- Menerima order part kecil berjumlah ratusan tanpa menghitung ulang jumlah kerf, padahal tiap part menyumbang kehilangan material.[3]
- Baru membuka software nesting saat file sudah jadi, bukan sejak desain part dibuat.[4]
Kesimpulan
Akrilik termasuk material yang hasil potongnya belum tentu halus tanpa perlakuan tambahan, dan cacat seperti flashback atau film pelindung yang meleleh baru kelihatan setelah part selesai dipotong.[7]
Menaruh file di software penataan sejak awal lebih murah daripada mengulang potong.[5] Disiplin penataan file dan manajemen sisa bukan proyek besar — ini kebiasaan yang menempel di meja, dan itu sebabnya penghematannya terasa bulanan, bukan setahun sekali.[4]
Yang paling gampang dikerjakan: ukur kerf, pakai rak sisa berlabel, dan catat dua angka utilisasi per lembar.[3] Kalau tiga hal itu konsisten sebulan, biaya material per order akan turun tanpa perlu alat baru maupun kenaikan harga ke pelanggan.
Sumber
- Sumber 1: https://www.troteclaser.com/en/helpcenter/materials/laser-engraving-and-cutting-acrylic
- Sumber 2: https://omtechlaser.com/blogs/news/how-to-price-your-laser-cut-products
- Sumber 3: https://www.thunderlaser.com/news/nesting-software-for-laser-cutting
- Sumber 4: https://www.regerlaser.com/blog/laser-cutting-nesting-guide
- Sumber 5: https://engraverhq.com/buying-guides/how-to-laser-engrave-acrylic
- Sumber 6: https://www.sfbaysigns.com/acrylic-signs-installation
- Sumber 7: https://www.1laser.co.kr/laser-cutting-acrylic-common-problems
Artikel Terkait
Strategi Pemasaran Jasa Laser Cutting Akrilik: Panduan Lengkap Bagi Bisnis Kreatif
Temukan strategi pemasaran jasa laser cutting akrilik yang terbukti efektif: SEO lokal, media sosial visual, portfolio digital, Google Maps, hingga kolaborasi B2B. Tingkatkan pesanan custom akrilik Anda hari ini.
5 Kesalahan Desain File Laser Cutting Akrilik yang Sering Diabaikan (dan Cara Memperbaikinya)
Menghindari 5 kesalahan desain file laser cutting akrilik: ketebalan garis, font terlalu kecil, overlapping path, kerf tidak dihitung, dan format file salah. Baca solusi lengkapnya di sini.
Cara Menghitung Harga Jasa Laser Cutting Akrilik: Panduan Lengkap untuk Pemula
Panduan lengkap perhitungan harga jasa laser cutting akrilik: komponen biaya, rumus standar industri, contoh perhitungan nyata, dan tips penetapan harga agar kompetitif namun menguntungkan.