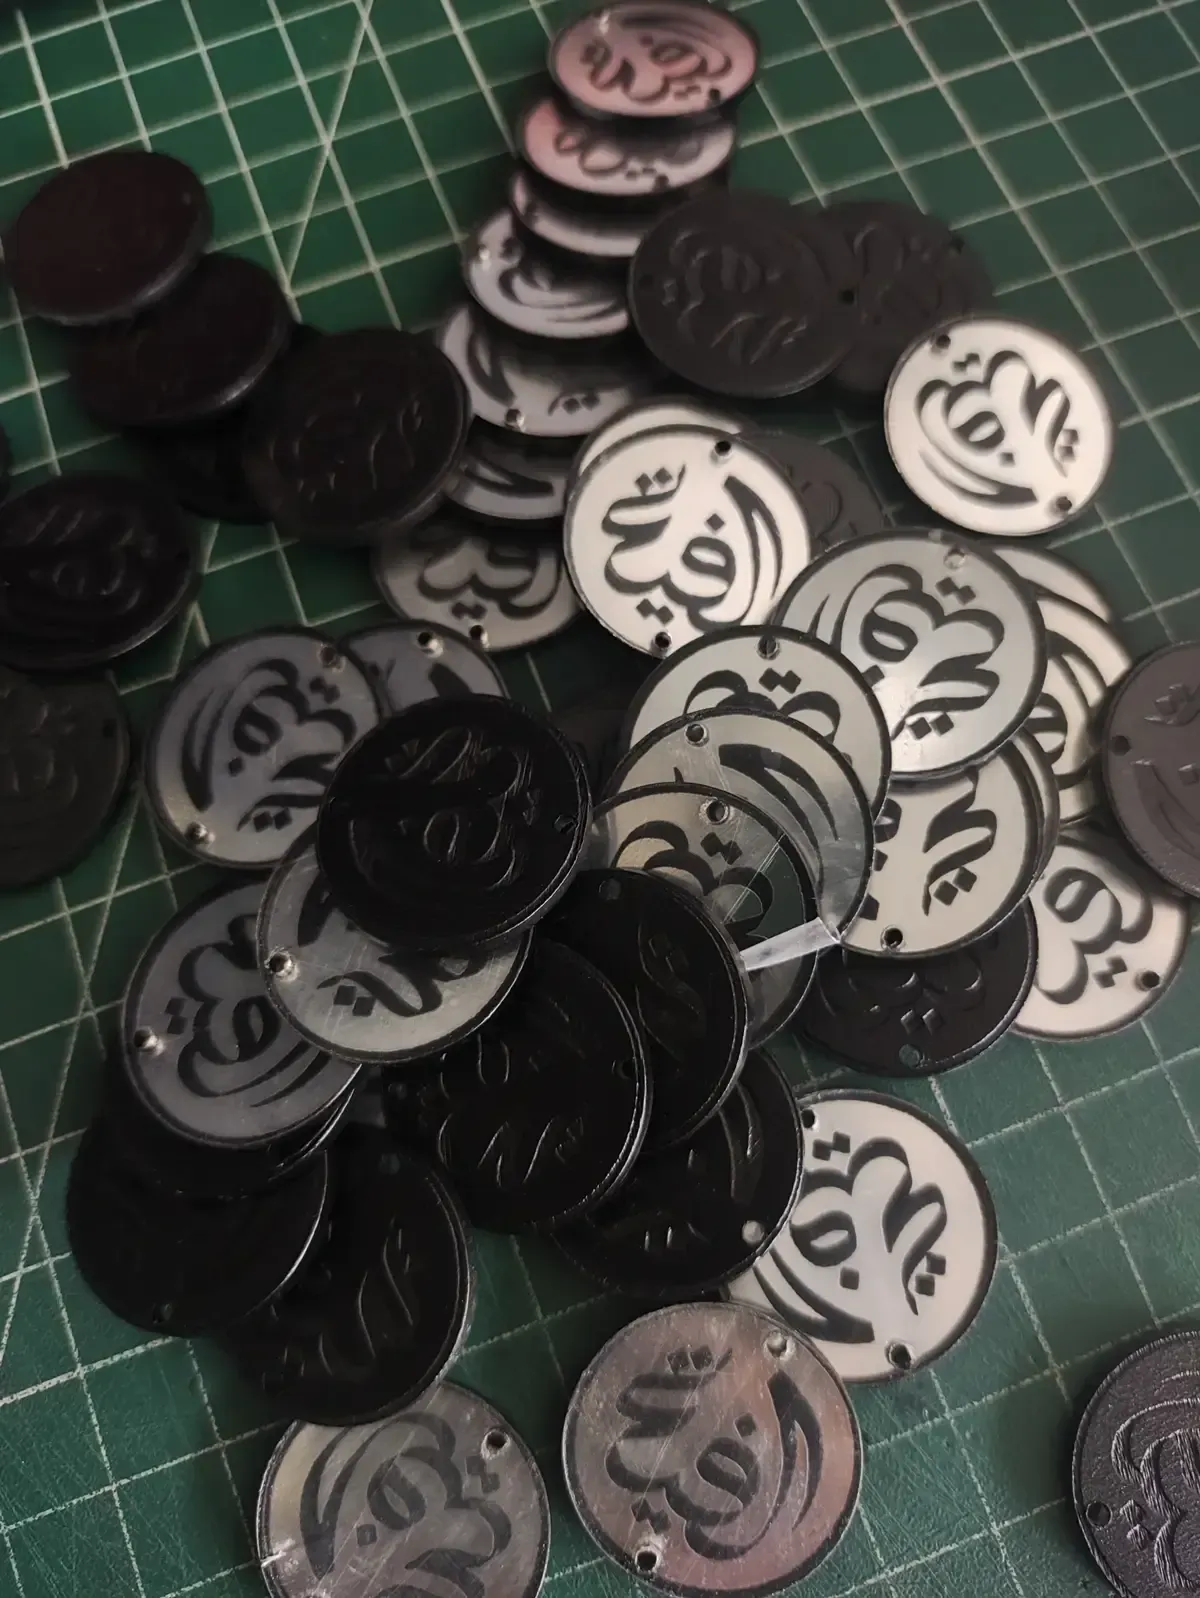
Laser Cutting Akrilik Mirror: Engraving dari Belakang dan Rahasia Masking Film
Akrilik mirror cuma bisa digrafir dari sisi belakang, dan hasilnya gampang keruh kalau film pelindung salah urus. Ini urutan kerja, beda cast vs extruded, dan cara jaga tepi potong tetap bening.
Lembaran akrilik mirror terlihat paling meyakinkan sebelum dipotong. Begitu meja laser berhenti bergerak, dua hal biasanya langsung kelihatan: area grafir yang seharusnya putih bersih berubah keruh keabu-abuan, dan sisi belakang lembaran penuh goresan halus yang tidak pernah muncul di akrilik bening. Dua-duanya bukan salah mesin. Itu akibat keputusan yang diambil sebelum tombol start ditekan — arah grafir, jenis lembaran, dan kapan masking film dilepas.
Panduan ini membahas akrilik mirror dari sisi produksi: kenapa grafir harus dari belakang, kenapa cast dan extruded memberi hasil berbeda di meja yang sama, kenapa edges bisa bening atau susu, dan kenapa masking film yang dibiarkan terlalu lama justru merusak hasil akhir.
Kenapa akrilik mirror harus digrafir dari belakang
Akrilik mirror adalah lembaran bening dengan lapisan reflektif di satu sisi, biasanya dilindungi cat atau film pelindung di belakangnya. Bagian yang bertugas memantulkan cahaya ada di lapisan itu, bukan di permukaan plastiknya. Artinya permukaan yang menghadap ruangan adalah sisi yang paling mahal: satu goresan 0,1 mm di situ tidak bisa dipoles tanpa merusak pantulan.[1]
Karena itu seluruh pekerjaan grafir dan potong dikerjakan dari sisi belakang, menembus plastik sampai menyentuh lapisan reflektif, lalu hasilnya dibaca dari depan menembus ketebalan akrilik. Beberapa pemasok laser menyebut pendekatan ini sebagai cara standar untuk menghasilkan huruf atau logo putih bersih di akrilik mirror, karena grafir di sisi belakang terlindung dari sentuhan tangan dan cairan pembersih.[1] Posisi grafir di balik plastik juga membuat hasilnya tidak mudah terhapus saat dibersihkan rutin, berbeda dengan cetakan atau stiker yang menempel di permukaan luar.
Efek sampingnya: kedalaman grafir ikut menentukan rupa akhir. Grafir dangkal menghasilkan putih tipis yang masih memperlihatkan kilau di baliknya. Grafir lebih dalam memberi putih padat, tapi risiko panas berlebih naik karena energi menumpuk di area yang sama. Untuk panel edge-lit seperti yang banyak dipakai di signage dan display, kombinasi grafir belakang plus potong tepi yang dipoles adalah yang paling sering dipakai untuk mendapatkan efek huruf menyala.[1]
Cast vs extruded: kenapa lembaran yang sama bisa beda hasil
Akrilik dijual dalam dua jenis produksi. Cast (GS) dibuat dengan menuang resin cair di antara dua pelat lalu dibiarkan mengeras. Extruded (XT) dibuat dengan mendorong resin melalui roller menjadi lembaran kontinu. Perbedaan cara bikin ini merambat ke semua hal yang terlihat di meja laser.[2]
Cast acrylic adalah pilihan utama ketika kualitas visual dan hasil grafir jadi prioritas. Struktur molekulnya lebih seragam, sehingga area grafir memutih rata dan tidak belang. Cast juga lebih tahan terhadap panas laser, jadi risiko meleleh atau melengkung di sekitar grafir lebih kecil.[2][3]
Extruded lebih murah dan pada beberapa ketebalan memberi potongan yang sedikit lebih rapi, tapi strukturnya lebih rentan menggelembung, meleleh, dan meninggalkan serabut saat digrafir.[3] Untuk pekerjaan yang hasilnya akan dilihat dari jarak dekat — plakat, panel display, huruf timbul — selisih ini terasa. Untuk potongan yang seluruhnya tertutup frame atau dicat, extruded masih masuk akal secara biaya.[2]
Satu catatan teknis yang sering ditanyakan: akrilik bening transparan tidak bisa digrafir dengan laser dioda pada setting apa pun, karena panjang gelombang dioda diteruskan begitu saja menembus material tanpa diserap. Yang bekerja adalah CO2, atau laser dioda pada akrilik berwarna.[3]
Kenapa edge bisa bening seperti kaca atau malah susu
Kualitas tepi potong akrilik ditentukan oleh seberapa lambat material dibiarkan mendingin setelah ditinggal sinar laser. Pendinginan pelan menghasilkan tepi bening mengkilap mirip hasil flame polish. Pendinginan cepat — biasanya karena tekanan udara terlalu besar — menghasilkan tepi keruh atau kusam.[2]
Karena itu nozzle berdiameter besar dianjurkan untuk potong akrilik, dengan air assist dikurangi sampai maksimum 0,2 bar bila memungkinkan. Tekanan rendah memberi material waktu mendingin perlahan, dan hasilnya tepi bening. Kompresor yang disetel tinggi justru jadi penyebab paling umum tepi susu pada pekerjaan akrilik.[2]
Selain udara, dua hal lain ikut menentukan: panjang fokus lensa dan pembuangan asap. Untuk material di atas 5 mm, lensa 2,5 inci bisa memperbaiki kualitas tepi dibanding lensa 2,0 inci standar, dan kebersihan lensa wajib dijaga karena kotoran sekecil apa pun mengubah konsentrasi energi.[2] Sirkulasi udara yang buruk bukan hanya soal kualitas — asap yang menumpuk juga menaikkan risiko kebakaran, dan sistem laser tidak boleh ditinggal tanpa pengawasan saat berjalan.[2]
Masking film: kapan dibiarkan, kapan wajib dilepas
Hampir semua akrilik baru datang dengan film pelindung di kedua sisi. Film ini bekerja baik selama lembaran masih disimpan, dipindah, atau dipotong — ia yang mencegah goresan dan debu menempel di permukaan.[3]
Untuk grafir, film di permukaan atas harus dilepas sebelum job jalan. Ini kesalahan paling sering terjadi pada pemula: film dibiarkan, sinar laser menembusnya, plastik film meleleh dan terbakar masuk ke dalam desain, meninggalkan sisa lem yang lengket dan bekas yang tidak rata, bukan putih bersih yang diharapkan.[3]
Untuk potong lurus, aturannya lebih longgar karena film biasanya boleh tetap terpasang selama pemotongan.[3] Tapi ada satu trik produksi yang tidak tertulis di panduan mesin: sebelum melepas film dari area yang sudah digrafir, tusuk dulu beberapa lubang kecil di film dengan jarum di sekitar area grafir. Tujuannya memutus tegangan permukaan film, sehingga saat dilepas serat dan sisa lem tidak tertarik ke arah hasil grafir yang masih hangat dan lunak.
Untuk akrilik mirror, urutan kerjanya jadi: grafir dari sisi belakang dengan film sisi belakang dilepas di area kerja, biarkan film sisi depan utuh sampai proses selesai, baru bersihkan sisa lem dengan cairan yang tidak menyerang lapisan reflektif, dan terakhir lepas film depan. Film yang dilepas terlalu awal hanya menambah satu jalur risiko goresan tanpa manfaat apa pun.[1][3]
Distorsi dan panas: di mana batas amannya
Akrilik tidak hangus seperti kayu. Di bawah laser ia meleleh lalu memadat lagi, dan tekstur mikro hasil perubahan itu yang memantulkan cahaya sehingga tampak putih.[3] Karena mekanismenya pelelehan, akumulasi panas adalah risiko utama: terlalu banyak pass di area yang sama, kecepatan terlalu lambat, atau fokus terlalu dalam membuat plastik melengkung, menggelembung, atau kehilangan bentuk di sekitar grafir.
Untuk grafir, rentang awal yang biasa dipakai laser CO2 adalah 10–50% power, 200–800 mm/min, dan 300–600 DPI. Laser 100W CO2 biasanya cukup di kisaran 20% power dan 300–450 mm/min dengan jarak garis 0,1 mm satu pass. Ini angka awal, bukan angka mati — kondisi lensa, umur tabung, dan lembaran akrilik itu sendiri menggeser setting yang tepat sedikit banyak.[3]
Untuk potong, akrilik 6–18 mm dengan CO2 50–55W biasanya jalan di power tinggi, kecepatan lambat, satu pass, dengan air assist penuh untuk tepi mengkilap.[3] Kalau satu pass tidak tembus, naikkan power atau turunkan kecepatan sedikit, bukan langsung menambah jumlah pass — dua pass pada garis yang sama menambah panas dua kali di titik yang sama dan justru memperbesar risiko distorsi.
Cara paling aman menetapkan setting: bakar test grid di potongan sisa. Beberapa kotak dengan rentang power atau kecepatan berbeda, lalu pilih yang frost-nya paling rata. Untuk pekerjaan akrilik mirror yang mahal, satu menit test grid selalu lebih murah daripada satu panel jadi yang harus dibuang.[3]
Kesalahan yang paling sering mengulang
Dari urutan di atas, empat kesalahan ini yang paling sering muncul di lantai produksi. Pertama, menggrafir menembus masking film dan berharap hasilnya bersih. Kedua, memakai air assist penuh saat memotong lalu bingung kenapa tepi keruh. Ketiga, memilih extruded untuk pekerjaan grafir yang akan dipajang dekat mata. Keempat, mengira bisa mengganti pass tambahan dengan kualitas tepi yang lebih baik — yang terjadi justru sebaliknya.[2][3]
Akrilik mirror memaafkan banyak hal, kecuali satu: pekerjaan yang dikerjakan dari sisi yang salah. Begitu arah grafir, jenis lembaran, dan pengaturan udara sudah benar, sisa masalahnya biasanya hanya soal menyimpan lembaran supaya tidak tergores sebelum sampai ke tangan pelanggan.
FAQ singkat
Apakah akrilik mirror bisa dipotong dengan laser dioda?
Untuk akrilik bening transparan, tidak — sinar dioda diteruskan menembus material tanpa diserap, jadi tidak ada pemotongan yang terjadi pada setting apa pun. Yang bekerja adalah CO2, atau dioda pada akrilik berwarna.[3] Akrilik mirror punya lapisan reflektif di belakang, dan perilakunya di meja laser perlu diuji di potongan sisa sebelum dipakai untuk pekerjaan jadi.
Berapa lama harus menunggu setelah grafir sebelum melepas film?
Cukup sampai area grafir tidak lagi terasa hangat saat disentuh dari sisi belakang. Melepas film saat plastik masih lunak adalah cara paling cepat membuat sisa lem masuk ke tekstur putih dan merusak hasil yang tadinya bersih.[3]
Kenapa hasil grafir saya belang, tidak rata putihnya?
Tiga penyebab paling umum: materialnya extruded sehingga struktur lembaran tidak seragam, fokus lensa tidak tepat, atau air assist terlalu besar sampai mengembalikan uap plastik ke permukaan dan menimbulkan garis serta kabut.[2][3]
Kesimpulan
Akrilik mirror yang hasilnya bersih bukan soal mesin mahal, tapi soal urutan kerja yang benar: grafir dari sisi belakang, pilih cast untuk pekerjaan yang dilihat dekat, kecilkan air assist supaya tepi mendingin perlahan, dan lepas film di waktu yang tepat. Semua angka setting di atas adalah titik awal — test grid di sisa potongan tetap langkah pertama yang paling menentukan.
Sumber dan Rujukan
[1] Trotec Laser - Laser processing on acrylic — https://www.troteclaser.com/en/helpcenter/materials/material-usage-hints/material-handling-acrylic
[2] EngraverHQ - How to laser engrave acrylic — https://www.engraverhq.com/guides/how-to-laser-engrave-acrylic
[3] Trotec Laser - Laser cutting acrylic — https://www.troteclaser.com/en/helpcenter/materials/material-usage-hints/laser-cutting-acrylic
Artikel Terkait
Strategi Pemasaran Jasa Laser Cutting Akrilik: Panduan Lengkap Bagi Bisnis Kreatif
Temukan strategi pemasaran jasa laser cutting akrilik yang terbukti efektif: SEO lokal, media sosial visual, portfolio digital, Google Maps, hingga kolaborasi B2B. Tingkatkan pesanan custom akrilik Anda hari ini.
5 Kesalahan Desain File Laser Cutting Akrilik yang Sering Diabaikan (dan Cara Memperbaikinya)
Menghindari 5 kesalahan desain file laser cutting akrilik: ketebalan garis, font terlalu kecil, overlapping path, kerf tidak dihitung, dan format file salah. Baca solusi lengkapnya di sini.
Cara Menghitung Harga Jasa Laser Cutting Akrilik: Panduan Lengkap untuk Pemula
Panduan lengkap perhitungan harga jasa laser cutting akrilik: komponen biaya, rumus standar industri, contoh perhitungan nyata, dan tips penetapan harga agar kompetitif namun menguntungkan.