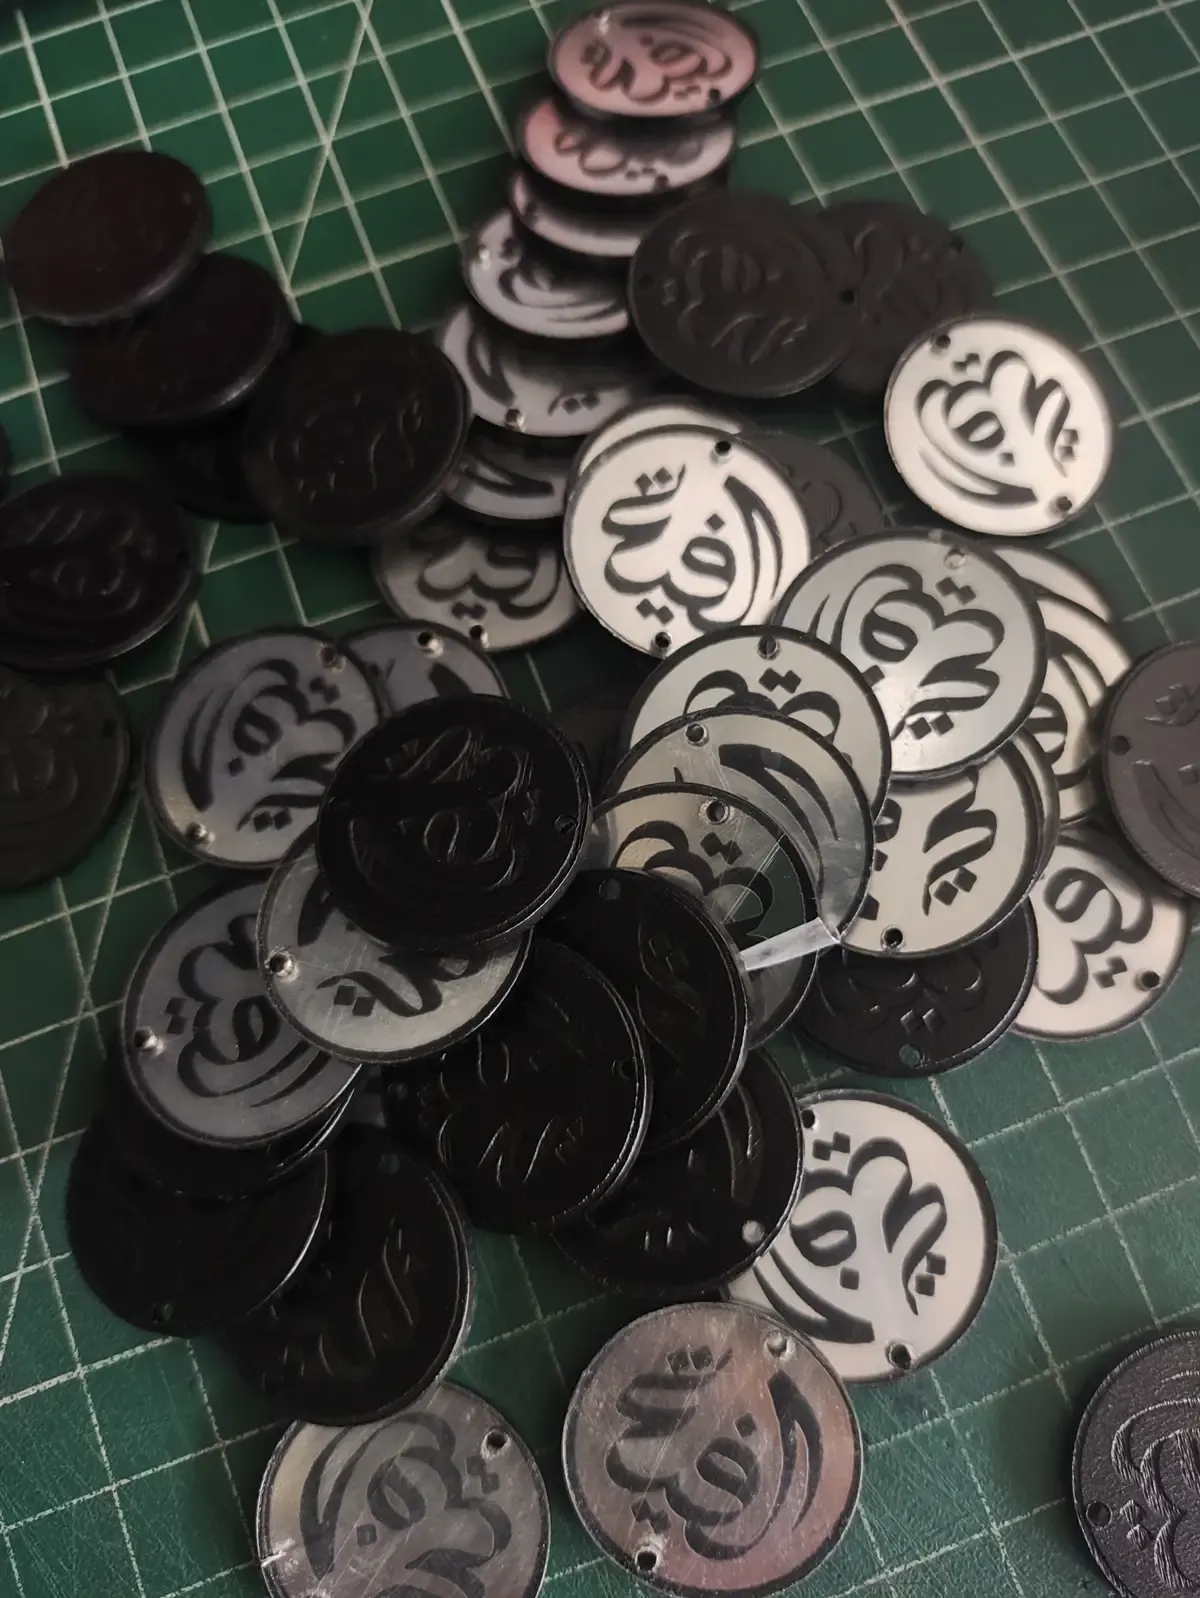
Kualitas Potong Laser Cutting Akrilik: Cara Dapat Tepi Bening Tanpa Gosong
Tepi akrilik buram, bergaris, atau gosong bukan takdir mesin. Panduan praktis mengatur daya, kecepatan, air assist, dan fokus supaya hasil potong laser akrilik konsisten tiap order.
Jasa laser cutting akrilik sering dinilai dari dua hal: apakah potongannya lurus, dan apakah tepinya bening. Yang kedua lebih sering jadi sumber komplain. Pelanggan kirim foto, tepi akriliknya kelihatan putih susu, ada garis-garis vertikal, atau malah gosong di sudut. Padahal mesinnya cuma satu, sheet-nya sama, dan file desainnya tidak berubah dari order sebelumnya.Selisih hasil itu ada di setelan. Laser CO₂ memotong akrilik dengan melelehkan dan menguapkan material, lalu membiarkan tepian lelehan mendingin sambil meleleh ulang.
Perilaku inilah yang membuat akrilik istimewa sekaligus rewel. if the balance between power, speed and cooling is correct, the surface at the edge of the cut can soften and reflow — dan saat dingin, hasilnya jadi tepi mengkilap. Kalau keseimbangan itu meleset, tepi berubah jadi buram, bergaris, atau melebar. Memahami tiga variabel ini lebih berguna daripada menghafal tabel setelan orang lain di forum.
Kenapa Setelan Orang Lain Tidak Bisa Ditiru Mentah
Angka persen di panel kontrol bukan watt. Mesin yang menampilkan 58% bisa berarti 46 watt nyata di permukaan material, bisa juga 30 watt — tergantung umur tabung, kondisi lensa dan cermin, serta kualitas alignment. Tube condition, power supply, mirrors, lenses, alignment and controller configuration can all change the relationship between the percentage shown on screen and the actual optical power reaching the material. Artinya, setelan 17 mm/s pada satu mesin belum tentu pas di mesin lain yang spesifikasinya mirip.
Di workshop, cara paling jujur adalah membuat test cut sendiri setiap kali ganti batch material atau ganti tabung. Potong beberapa kotak kecil dengan kombinasi daya dan kecepatan berbeda, lalu pilih yang tembus sekali jalan dengan tepi paling bening. Kebiasaan ini terdengar merepotkan, tetapi jauh lebih murah daripada mengulang potong satu sheet penuh karena setelannya salah.
Tiga Variabel yang Menentukan Kualitas Potong
1. Daya dan kecepatan harus jalan bareng
Kesalahan paling umum adalah mengira tepi jelek berarti kurang daya, lalu daya dinaikkan tanpa mengubah kecepatan. Justru sebaliknya yang sering terjadi: terlalu banyak energi atau kepala laser berjalan terlalu pelan membuat lebar kerf melebar dan permukaan material ikut meleleh. Too much energy, or travelling too slowly, can increase the kerf width, cause excessive melting and increase the risk of flare-ups. Untuk akrilik bening, daya cukup untuk tembus sekali jalan, lalu kecepatan dicari setinggi mungkin yang masih memberi tepi sesuai selera.
Sebagai titik awal, akrilik cast 3 mm pada mesin CO₂ 50 watt bisa dicoba sekitar 20 mm/s. for 3 mm cast acrylic on a 50 W CO2 system, around 20 mm/s at 75% power is a good start — angka ini berlaku sebagai pembuka, bukan patokan mati. Semakin tebal material, semakin pelan kecepatannya dan semakin besar energinya.
2. Cooling berlebihan bikin tepi susu
Air assist sering disamakan perlakuannya dengan kayu, padahal akrilik tidak butuh angin sebanyak itu. Udara nozzle yang terlalu kuat mendinginkan zona potong sebelum lelehan sempat mendingin membentuk permukaan bening. Too much air can cool the cutting zone rapidly and reduce the glossy finish you are trying to achieve. Setel air assist rendah, tetapi penanganan asap atau ekstraksi tetap kuat — asap akrilik mudah menempel dan mengeruhkan permukaan.
3. Fokus dan ketinggian material
Lensa fokus pendek memberi titik api lebih kecil, bagus untuk detail dan material tipis. Material lebih tebal biasanya minta focal length sedikit lebih panjang supaya kedalaman fokusnya cukup. Yang sering terlewat: posisi fokus harus pas di permukaan, bukan di tengah ketebalan, karena selisih beberapa milimeter saja sudah cukup mengubah lebar kerf.
Cek Tepi dari Sisi Bawah Juga
Tepi bagian atas akrilik bisa terlihat sempurna sementara sisi bawahnya kotor. Jika sinar menembus material dan memantul dari permukaan meja, material bisa tergores bekas pantulan. raise the acrylic away from the cutting bed — ganjal dengan kelereng, mur, atau penyangga kecil, setidaknya 5–10 mm, dan pastikan penopang tidak tepat berada di jalur potong.
Langkah sederhana ini juga memperbaiki sirkulasi udara di bawah sheet, sehingga residu uap tidak menempel. Untuk akrilik bening, beda hasil sebelum dan sesudah ditinggikan biasanya langsung terlihat pada malam hari di bawah lampu.
Tepi Baik dan Tepi Jelek: Apa Bedanya Secara Fisik
Secara umum akrilik yang dipotong laser memang berpotensi menghasilkan tepi berkilau tanpa perlu dipoles ulang. Dalam kondisi yang sesuai, tepinya dapat tampak jernih dan mengkilap. Sebaliknya, bila parameter tidak cocok, yang muncul adalah tepi buram, gosong, atau bekas leleh yang tidak rata. Laser CO₂ dapat membuat profil detail, grafik terukir, dan tepi yang tampak halus tanpa menerapkan gaya pemotongan mekanis — keunggulan inilah yang membuat akrilik tetap jadi pilihan utama untuk label produk, plakat, dan signage.
Yang Lebih Bahaya dari Tepi Jelek
Masalah gosong bukan cuma soal estetika. Uap akrilik mudah terbakar, dan kalau menumpuk di sekitar nozzle atau kekurangan aliran udara, nyala api bisa muncul dan mengikuti kepala potong. Karena itu, setelan yang tepat harus dibarengi kedisiplinan: ekstraksi menyala, ruang kerja tidak kotor, dan mesin tidak ditinggal saat sedang memotong.
Satu hal lagi yang sering diabaikan pemula: jangan menganggap semua plastik bening itu akrilik. PVC and other chlorine-containing materials should not be put into a normal laser cutter, karena bisa mengeluarkan gas korosif yang merusak mesin dan berbahaya bagi operator. Kalau materialnya tidak jelas, identifikasi dulu sebelum masuk mesin.
Kesimpulan: kualitas potong akrilik itu urusan proses, bukan tabel setelan. Mulai dari mesin bersih dan ter-keying, ukur ulang kerf di setiap batch material, atur daya-kecepatan-air assist bersama-sama, dan jangan lupa ganjal material dari meja. Empat kebiasaan ini yang membedakan workshop yang potongannya konsisten dari yang hasilnya berubah tiap order.
Artikel Terkait
Strategi Pemasaran Jasa Laser Cutting Akrilik: Panduan Lengkap Bagi Bisnis Kreatif
Temukan strategi pemasaran jasa laser cutting akrilik yang terbukti efektif: SEO lokal, media sosial visual, portfolio digital, Google Maps, hingga kolaborasi B2B. Tingkatkan pesanan custom akrilik Anda hari ini.
5 Kesalahan Desain File Laser Cutting Akrilik yang Sering Diabaikan (dan Cara Memperbaikinya)
Menghindari 5 kesalahan desain file laser cutting akrilik: ketebalan garis, font terlalu kecil, overlapping path, kerf tidak dihitung, dan format file salah. Baca solusi lengkapnya di sini.
Cara Menghitung Harga Jasa Laser Cutting Akrilik: Panduan Lengkap untuk Pemula
Panduan lengkap perhitungan harga jasa laser cutting akrilik: komponen biaya, rumus standar industri, contoh perhitungan nyata, dan tips penetapan harga agar kompetitif namun menguntungkan.